Выбор материалов для деталей, контактирующих со средой, — в первую очередь трубки Бурдона и штуцера — является критически важным решением, которое определяет срок службы, точность и безопасность манометра. Хотя латунь представляет собой экономичное решение для неагрессивных сред, нержавеющая сталь 316L обеспечивает коррозионную стойкость, необходимую для широкого спектра промышленных процессов. Понимание конкретных механизмов разрушения каждого сплава в различных химических средах необходимо для правильного подбора прибора и предотвращения преждевременного выхода из строя, загрязнения технологического процесса или катастрофических утечек. Данный анализ предоставляет техническое обоснование для выбора между этими распространенными материалами и определяет, в каких случаях требуются более высокоэффективные сплавы.
Смачиваемые части манометра из нержавеющей стали 316L и латуни
Смачиваемые части манометра — это компоненты, контактирующие с рабочей средой: обычно трубка Бурдона, штуцер, граница заполнения мембранного разделителя или присоединение к процессу. Латунные смачиваемые части экономичны для чистого воздуха, слабоминерализованной воды и многих неагрессивных инженерных сред. Смачиваемые части из нержавеющей стали 316L выбирают, когда коррозия, мойка, контакт с пищевыми продуктами, конденсат, риск воздействия аммиака или хлоридов делают медный сплав непригодным.
Выбор должен основываться на фактической рабочей среде, её концентрации и температуре, а не только на диапазоне давления. Манометр, точный на стенде, может быстро выйти из строя, если штуцер или трубка Бурдона подвергаются воздействию технологической жидкости. Для агрессивных сред мембранный разделитель со специальным материалом смачиваемых частей может быть безопаснее, чем непосредственный контакт механизма манометра со средой.
Просмотреть каталог манометров →Более 143 промышленных моделей→Таблица совместимости с рабочими средами
Выбор материала следует начинать с анализа рабочей среды и моющей жидкости, а затем проверять его с учётом температуры, концентрации и времени воздействия.
| Среда или условия эксплуатации | Риск для латунного манометра | Риск для манометра из нержавеющей стали 316L | Как лучше сформулировать запрос RFQ |
|---|---|---|---|
| Чистая вода или слабозагрязнённый воздух | Обычно допустимо при низком риске коррозии | Обычно допустимо, но может стоить дороже | Указать химический состав воды и материал присоединения |
| Морская вода или вода с высоким содержанием хлоридов | Риск обесцинкования и коррозии | Риск питтинговой коррозии при высокой концентрации или температуре | Запросить совместимый материал смачиваемых частей или мембранный разделитель |
| Аммиачная среда | Медные сплавы обычно следует исключить | Часто предпочтительный вариант, однако требования системы имеют решающее значение | Указать аммиак R717, диапазон давления и способ очистки |
| CIP/SIP или агрессивные химические вещества | Обычно непригодно | Может потребоваться специальный сплав или уплотнение | Указать название химического вещества, концентрацию, температуру и время воздействия |
Дополнительные материалы: контроль давления в аммиачных холодильных установках и выбор санитарного манометра.
Коррозионное поведение в распространённых технологических средах
Совместимость материалов зависит от условий эксплуатации. Латунь может использоваться для сухого сжатого воздуха и многих водяных контуров HVAC, однако её обычно избегают в аммиачных системах, морской воде, сильных кислотах, щелочных моющих растворах, деионизированной воде и при санитарном контакте с продуктом. Нержавеющая сталь 316L повышает стойкость во многих промышленных и пищевых применениях, но не является универсальным решением. Высокое содержание хлоридов, сильные кислоты, высокая температура и застойные щелевые зоны всё ещё могут привести к питтинговой или коррозионному растрескиванию под напряжением.
| Применение | Типичная проблема | Рекомендуемое направление по смачиваемым частям |
|---|---|---|
| Сжатый воздух | Конденсат, унос масла, влажность на открытом воздухе | Латунь или 316L в зависимости от стандарта предприятия и коррозионного риска |
| Аммиачное охлаждение | Несовместимость с медными сплавами | Использовать смачиваемые части из нержавеющей стали и подтвердить местные требования безопасности |
| Пищевая промышленность, напитки, CIP | Моющие химикаты, гигиена, щелевые зоны | Предпочтительны 316L и санитарная мембранная конструкция при контакте с продуктом |
| Морская вода или рассол | Питтинговая коррозия хлоридами | 316L может быть недостаточно; следует рассмотреть варианты сплавов мембранного разделителя |
PREN, очистка CIP/SIP и случаи, когда 316L недостаточно
PREN, или эквивалентное число стойкости к питтинговой коррозии, — это сравнительный индекс, используемый для оценки стойкости нержавеющих сталей к питтинговой коррозии в хлоридных средах. Он полезен для предварительного отбора, но сам по себе не подтверждает пригодность материала в реальных условиях. Температура, кислород, щелевые зоны, отложения, моющие химикаты и время воздействия могут изменить характер коррозии.
Для инженерных сред CIP и SIP нержавеющая сталь 316L часто является практической базовой версией, особенно если манометр отделён от продукта гигиеничным мембранным разделителем. Перед утверждением прибора необходимо подтвердить совместимость эластомера, заполняющей жидкости, чистоту поверхности, размер хомута и температуру очистки. Если среда отличается высокой агрессивностью, следует использовать мембранный разделитель с подтверждённым материалом смачиваемых частей, например Hastelloy, Monel, тантал или конструкцию с футеровкой из PTFE, если это соответствует условиям эксплуатации.
Запросить бесплатное предложениеНаши инженеры отвечают в течение 24 часов→Сравнение сплавов: значения PREN при выборе 316L
PREN рассчитывается по формуле %Cr + 3.3 x %Mo + 16 x %N, поэтому именно содержание молибдена отличает 316L от 304L при работе в хлоридных средах. В таблице ниже сплавы, обычно предлагаемые для смачиваемых частей манометров, сопоставлены по единой шкале.
| Смачиваемый сплав | PREN (типичное значение) | Типичные области применения |
|---|---|---|
| Латунь (CuZn) | — | Чистый воздух, слабоминерализованная вода, инженерные системы HVAC |
| 304 / 304L | 18–20 | Промышленная вода общего назначения, среды без хлоридов |
| 316 / 316L | 24–26 | Большинство химических, санитарных и близких к морским применений |
| 904L | 34–36 | Разбавленная серная кислота, повышенное воздействие хлоридов |
| Duplex 2205 | 34–36 | Хлоридные среды, требующие высокой прочности и стойкости к SCC |
| Super duplex 2507 | 42–43 | Морская вода и технологические среды с высоким содержанием хлоридов |
| Alloy C-276 | 68–70 | Сильные кислоты, влажный хлор, агрессивные смешанные среды |
PREN ранжирует стойкость к питтинговой коррозии при лабораторном сравнении в хлоридной среде. Он не оценивает стойкость к сильным кислотам, щелочной очистке, аммиаку или гальваническому взаимодействию и ничего не говорит о качестве сварки, чистоте поверхности или геометрии щелевых зон в готовом манометре. Используйте его как этап предварительного отбора, а затем подтвердите окончательный выбор с учётом фактической среды, концентрации, температуры и режима очистки.
Чек-лист RFQ для выбора манометра из 316L или латуни
В качественном запросе RFQ следует указать рабочую среду, концентрацию, температуру, нормальное и максимальное давление, моющие химикаты, резьбу присоединения, размер циферблата, направление монтажа, материал смачиваемых частей, материал корпуса и необходимость мембранного разделителя. Не ограничивайтесь формулировками «нержавеющий манометр» или «латунный манометр»: укажите, какие именно детали должны быть выполнены из нержавеющей стали, а также входят ли в это требование корпус, штуцер, трубка Бурдона и присоединение к процессу.
Для смежных задач ознакомьтесь с материалами: выбор манометра для аммиачных холодильных установок, руководство по санитарным манометрам для пищевой промышленности и производства напитков и руководство по резьбовым присоединениям манометров.
Чтобы запросить манометры из нержавеющей стали 304 или 316L в сухом или заполненном жидкостью исполнении, посетите страницу Manogauge о производителе манометров из нержавеющей стали.
Как преобразовать концентрацию хлоридов, температуру, материалы, контактирующие со средой, гальванические пары и химический состав моющих средств в спецификацию для закупки
Грамотная спецификация начинается с технологического процесса, а не с каталожного наименования. Зафиксируйте нормальное рабочее значение, минимальные и максимальные достоверные значения, аварийный режим, состав среды, технологическую температуру и способ монтажа прибора. Затем укажите, что должен видеть оператор: стабильную локальную индикацию, пиковое значение, перепад давления, точку срабатывания или значение для сравнения с калиброванным эталоном. Это различие важно, поскольку манометр может быть механически точным, но непригодным, если его чувствительный элемент, присоединение или время отклика не соответствуют условиям установки.
Отделяйте постоянно ожидаемый режим от кратковременного события. Для концентрации хлоридов, температуры, материалов, контактирующих со средой, гальванических пар и химического состава моющих средств кратковременное событие может быть важнее среднего показания, однако его не следует скрыто компенсировать выбором более широкого диапазона шкалы. Больший диапазон снижает читаемость и может увеличить погрешность в рабочей точке. И наоборот, слишком узкий диапазон может подвергать чувствительный элемент повторяющимся перегрузкам. Документируйте ожидаемый цикл, допустимое избыточное давление и требуемую индикацию при запуске, останове и очистке. Если эти значения недоступны, окончательный выбор диапазона должен оставаться инженерным решением на уровне объекта.
Детали монтажа требуют такого же внимания, как и корпус манометра. Уточните, подвергается ли точка отбора воздействию вибрации, пульсаций, гидравлических ударов, термошока, конденсации, мойки или коррозионной атмосферы. Предусмотрите запорный клапан, если он необходим для безопасного технического обслуживания, и рассматривайте манометрический кран, сифон, демпфер, мембранный разделитель или удалённый монтаж только после оценки их влияния на время отклика и калибровку. Присоединительная резьба должна соответствовать ответной детали; резьбы NPT, BSP/G и метрические резьбы не являются взаимозаменяемыми только потому, что их номинальный размер выглядит одинаковым. Никогда не затягивайте несовместимую резьбу с усилием и не используйте герметик для компенсации несоответствия стандарта.
Перед выпуском заказа запросите только действительно необходимые для работы подтверждения: габаритный чертёж, декларацию материалов, контактирующих со средой, заявление о точности, методику калибровки, требования к испытанию давлением и инструкции по упаковке или чистоте. Не запрашивайте сертификаты вместо проверки химического состава среды или классификации опасности. Стандарты и требования заказчика могут определять конструкцию, испытания или документацию, но автоматически не подтверждают совместимость с любой концентрацией, температурой или циклом очистки. Ответственный инженер должен сопоставить технический паспорт прибора с P&ID, схемой клапанов и процедурой технического обслуживания.
Ввод в эксплуатацию должен установить исходные данные. При известном состоянии процесса запишите показание манометра, показание эталонного прибора, температуру, состояние насоса или компрессора и наличие колебаний стрелки. Выполните повторную проверку после выхода системы на нормальную нагрузку и после контролируемого останова. Смещение нуля, медленный отклик, засорённая импульсная линия или неожиданно спокойная стрелка могут быть признаками неисправности, а не свидетельством хорошей работы. Трендовые записи также повышают надёжность последующего выбора замены, поскольку следующий прибор можно специфицировать на основе реальных условий эксплуатации, а не общего каталожного предположения.
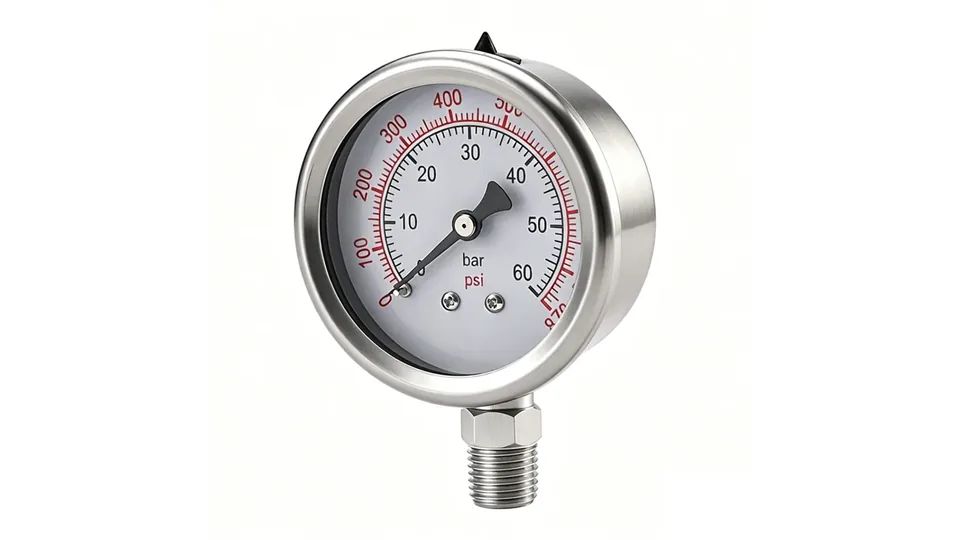
Практический вывод для концентрации хлоридов, температуры, материалов, контактирующих со средой, гальванических пар и химического состава моющих средств заключается в выборе полной измерительной цепи: чувствительного элемента, материала, контактирующего со средой, диапазона, точности, присоединения, монтажа, защитной принадлежности и документации. Фотография изделия на этой странице показывает реальную конструкцию манометра Manogauge, используемую в качестве справочной; она не доказывает, что такая же конфигурация подходит для любой среды или давления. Перед покупкой подтвердите окончательную модель, размеры и доступные варианты по действующему техническому паспорту.
Ключевые моменты
- Используйте латунные смачиваемые части только для нейтральных неагрессивных сред, таких как воздух, вода и гидравлическое масло, чтобы оптимизировать стоимость.
- Выбирайте нержавеющую сталь 316L как стандарт для химически агрессивных сред, санитарных применений (CIP/SIP), а также любых систем с аммиаком или хлоридами.
- Нержавеющая сталь 316L подвержена питтинговой коррозии в горячих, застойных средах с высоким содержанием хлоридов; её эквивалентное число стойкости к питтинговой коррозии (PREN) составляет примерно 24.
- Для сред, слишком агрессивных для 316L, например влажного хлора или плавиковой кислоты, используйте мембранный разделитель с более стойким сплавом, таким как Hastelloy C-276 или Monel.
Сопутствующая продукция
- Stainless Steel Pressure Gauge - Radial (ZX-01-R) — 0–100 MPa
- Isolating-Diaphragm Gauge - Radial Type 1 (ZX-04-R1) — 0–60 MPa
Часто задаваемые вопросы
Почему нержавеющая сталь 316L предпочтительнее латуни для агрессивных сред?
Нержавеющая сталь 316L содержит 2–3% молибдена, который обеспечивает более высокую стойкость к питтинговой и щелевой коррозии хлоридами по сравнению с латунью. Латунные сплавы склонны к обесцинкованию в хлоридных средах и коррозионному растрескиванию под напряжением в атмосфере аммиака. 316L сохраняет механическую целостность в более широком диапазоне промышленных химических сред.
Какие среды воздействуют на нержавеющую сталь 316L в манометре?
К наиболее агрессивным средам для 316L относятся концентрированная соляная кислота (>5%), плавиковая кислота, бром и горячий концентрированный гидроксид натрия. Для таких условий следует выбирать смачиваемые части из Hastelloy C-276, Monel 400 или тантала в зависимости от конкретного химического состава.
Можно ли использовать латунный манометр для контроля морской воды?
Не рекомендуется. Морская вода (содержание хлоридов около 19,000 ppm) вызывает быстрое обесцинкование латунных сплавов, приводя к образованию пористых ослабленных фитингов и возможному отказу манометра. Для морской и солоноватой воды следует выбирать нержавеющую сталь 316L или дуплексную нержавеющую сталь.
Каков температурный предел трубок Бурдона из нержавеющей стали 316L?
Стандартные трубки Бурдона из нержавеющей стали 316L рассчитаны примерно на 200°C при непрерывной эксплуатации. При превышении этой температуры ползучесть и окисление ухудшают точность. Для высокотемпературного пара (>200°C) следует предусмотреть сифон и согласовать с производителем конкретный сплав и режим термообработки.
Имеет ли материал штуцера манометра такое же значение, как материал трубки Бурдона?
Да. Штуцер — присоединение к процессу — первым контактирует со средой и испытывает наибольшие нагрузки из-за циклов давления и зацепления резьбы. Всегда указывайте один и тот же коррозионностойкий сплав для штуцера и трубки Бурдона. Трубка 316L с латунным штуцером выйдет из строя сначала именно в области штуцера.
Какие ограничения по содержанию хлоридов и аммиака действуют для латунных смачиваемых частей манометра?
Латунь (медно-цинковый сплав) подвержена коррозионному растрескиванию под напряжением в аммиачных и хлоридных средах. В качестве практического правила избегайте латунных смачиваемых частей, если концентрация хлоридов в контакте с процессной средой превышает 200 ppm или если в среде присутствует аммиак. Для морской и солоноватой воды, а также хлорированных технологических потоков выбирайте нержавеющую сталь 316L или альтернативный сплав с более высокой стойкостью.
Почему 316L предпочтительнее стандартной нержавеющей стали 316 в сварных конструкциях манометров?
Обозначение «L» (low-carbon, низкоуглеродистая сталь) ограничивает содержание углерода максимум 0.03%. Стандартная сталь 316 может подвергаться сенсибилизации в зоне термического влияния при сварке: карбиды хрома выделяются и снижают коррозионную стойкость вблизи сварных швов. 316L предотвращает это, сохраняя полную коррозионную стойкость в сварных узлах трубки Бурдона и штуцера. Для деталей, изготовленных без сварки, коррозионные характеристики 316 и 316L практически идентичны.